热门关键词: 龙门加工中心 | 数控龙门镗铣床 | 龙门导轨磨床 | 数控龙门移动镗铣床 | 机床维修 | 

南德数控机床
当前位置:沧州金磐数控机床有限公司>>铸铁刮研平台报价
相关标签: 铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|西安铸铁刮研平台陕西刮研平板上海铲刮平台南通铲刮平台|

 密机床为什么需要刮研,难道人比机器加工精度高吗?

 
刮研,又叫铲花,为什么现在精密加工机床行业还是离不开手工的刮研环节,难道人工比机器加工出来的精度还高,为什么要人工刮研不用机加工,这是怎么回事,我们一起来了解一下是怎么回事?


我们经常看到制造加工中心的技师们用手工刮研的时候,你会禁不住地有个疑问:"他们真的能靠着刮研来改善目前这些经过机器加工的表面吗?人会比机器做出来的精度还要高吗?
 
 
相关标签: 铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|西安铸铁刮研平台陕西刮研平板上海铲刮平台南通铲刮平台|

 精密机床为什么需要刮研,难道人比机器加工精度高吗?

 
刮研,又叫铲花,为什么现在精密加工机床行业还是离不开手工的刮研环节,难道人工比机器加工出来的精度还高,为什么要人工刮研不用机加工,这是怎么回事,我们一起来了解一下是怎么回事?


我们经常看到制造加工中心的技师们用手工刮研的时候,你会禁不住地有个疑问:"他们真的能靠着刮研来改善目前这些经过机器加工的表面吗?人会比机器做出来的精度还要高吗?


什么是刮研?
 
刮研是利用刮刀、基准表面、测量工具和显示剂,以手工操作的方式,边研点边测量,边刮研加工,使工件达到工艺上规定的尺寸、几何形状、表面粗糙度和密合性等要求的一项精加工工序。
 
 什么是刮研
 
人工刮研是平面修复加工的方法之一,其目的是为了降低表面的粗糙度值,提高接触精度和几何精度,从而提高机床及平面度整体的配合刚度、润滑性能、机械效益和使用寿命;如果仅用平面磨床和导轨磨床加工是难以达到最佳效果的。人工刮研更是高档机床设备和铸铁平板、精密工量具所必需的加工工艺。


刮研工艺介绍
 
刮研工艺是通过使用刮刀、测量工具、基准表面和显示剂,在配合上手工操作的方法,一边沿点一边测量,一边刮研加工,最终的目的是让工件的尺寸达到工艺标准,其表面粗糙到和密合性、几何形状等一一符合要求。由于刮研使用的工具简单、通用性强、加工量少、因此能做到的精度的非常之高。目前广泛应用在工具、机器的制造以及设备维修之中,而我们常见的机床导轨、滑动轴承的轴瓦、拖板等都是通过刮研精加工制作的。


 精密机床为什么需要刮研,难道人比机器加工精度高吗?


平面刮研的质量指标有两个,一个是几何形状,例如厚度尺寸、平面度、垂直度;另一个则是表面质量,对于表面质量通常采用研点法,通过标准的平板或其它相配合的零件对刮研面进行研点。


为什么要人工刮研?
 
机器加工有一定的精度限制,通常我们所说的加工母机,能制造出精度高的机床,那么你思考过没有:第一台加工母机是如何制造出来的?
 
其中一个理由是人的因素:工作母机机的目的是用来制造其它的工具机,但它永远无法复制出一个比原件还要准确的产品。因此,想要做出一个比原来的机器还要准确的机器,就必须要有新的一个起点,也就是说,我们必须从人为的努力开始,就这个案例来说,人为的努力指的就是用手工来刮研。


手工刮研
 
刮研并不是"徒手"、"随心所欲"的作业,它其实是一种复制的方法,几近完美地复制出母体,这个母体是一个标准平面,也是用手工打造出来的。
 
刮研虽然辛苦费力,但它却是一项技艺(艺术层级的技术);要训练出一个刮研师傅或许比训练出木雕师傅更不容易,市面上探讨这一个主题的书籍并不多见,特别是讨论"为何要刮研”这方面的资料更少。这也许就是刮研被视为一门艺术的原因吧。


第一台母机的精确度来自哪里呢?
 
必然是来自一部更精确的机器,或者要依赖一个能产生真正平整表面的其它方法,也或许就是从一个已经做得很好的平整表面复制而来。


在刮研时,刮研师傅会先把显色剂涂在标准治具上,然后把它放在工件表面上滑动,让需要被铲掉的地方显露出来。他一直重复这个动作,工件表面就会越来越接近标准治具,最后能很完美地复制出跟标准治具一样的作品。


要刮研的铸件通常都是先用铣削加工到比最终尺寸多千分之几的范围之后,送去热处理,把残余的压力释放出来,然后在刮研之前送回来做精修表面的研磨。虽然刮研要耗费许多时间和高劳力成本,但刮研可以取代需要高设备成本的制程,若不想用刮研作业来替代,工件就必须用精度很高而且很昂贵的机器来进行最后的精修加工。


在最后阶段做精修加工除了牵涉到高成本的设备以外,还有一个因素需要考虑:零件加工时,特别是大型铸件,往往必需进行一些重力夹持的动作,当加工达到千分之几的精密度时,这种夹持的作用力往往造成工件的扭曲,以至于危及工件在松开夹持力之后的准确度;加工时产生的热也会造成工件的扭曲。


这就是刮研的许多优点之一,刮研既没有夹持作用力,它所产生的热也几乎等于零。大型工件是用三个点来支撑,以确保它不会因本身的重量而变形。
 
工具机的刮研轨道磨损时,它还可以透过再刮研重新修正,跟把机器丢弃或者送厂拆卸再加工来比,这是一个很大的优点。


当一个工具机的轨道需要再刮研时,这个工作可由工厂的维修人员担任,但我们也可以在当地找人来做再刮研的工作。
 
在某些情况下,可以使用手动刮研和电动刮研来获得最后需要的几何精度。如果有一组工作台和鞍座的轨道已经刮平,而且精度已经符合要求,却发现工作台对主轴的平行度不合规定(要花很多功夫去矫正),你能想象只用一个刮研机,在不丧失平整度,又能适当地纠正对位误差的情况下,可以在正确的位置上去除正确数量的金属,需要什么程度的技术吗?


这当然不是刮研的最初目的,也不应该做为矫正大型对位误差的方法,但是,一个技术纯熟的刮研师傅,却可以在令人惊讶的短时间内完成这一类的矫正。这种方法虽然需要熟练的技术,但比起把一大堆零件都加工到非常准确,或为了防止对位误差而去做一些可靠或可调整的设计来说,这种方法更加经济实惠。


刮研的作用是什么?
 
润滑的改善?
 
实务经验证明刮研轨道可以透过较佳质量的润滑而减少磨擦,但大家对其原因为何却莫衷一是。最普遍的意见是,刮研低点(或更明确的说法,削出来的凹坑,为润滑而多做的油袋)提供了许多微小的储油口袋,这些油会被周遭许多微小的高点刮出来。


另一种逻辑化的说法是,它让我们能持续地保持一层油膜,让移动件浮在油膜上,这是所有润滑的目标。这种情况之所以发生的主要理由是,这些不规则的油袋形成了许多留油的空间,让油不容易跑掉。润滑的理想情况是在两个完美的平滑表面间维持一层油膜,但这时你又得处理防止油流出的问题,或者需要尽快地加以补充。(轨道面上不管有没有铲花,通常都会为了帮助油的分布而制作油沟)。
 
 铲花
 
这样的说法会让人质疑接触面积的效果问题。刮研减少了接触面积,但却会形成均匀的分布,而分布才是重点。两个匹配表面越平整,接触面的分布就越平均。但机械学中有一个“摩擦力与面积无关”的原理,这句话的意思是,无论接触的面积是10或100平方英寸,都需要相同的作用力才能移动工作台。(磨耗则又是另外一回事,相同载重下的面积越小,磨耗的速度就越快。)


我要说的重点是,我们所追求的是更优良的润滑效果,而不是更多或更少的接触面积。如果润滑效果完美无瑕的话,轨道面就永远不会磨损。如果一个工作台随着磨损而有移动困难的情形,这可能是与润滑有关,而无关乎接触的面积。


刮研具体是怎么做的?行业内叫“操铁的”
 
在找出必须刮除的高点之前,先把显色剂涂在标准治具上(平板或要铲V型轨时的直规治具),再把涂有显色剂的标准治具在要铲的轨道面上摩擦,显色剂就会转移到轨道面的高点上,接着再用一个特别的刮研工具把显色的高点铲除。这样的动作要一直重复,直到轨道面上呈现出均匀一致的转移为止。


一个刮研师傅当然要懂得各种技术。我在这里先谈其中的两种。
 
第一个,我们在做显色的动作之前,通常会用一把钝锉刀轻轻地在工件表面磨擦,来去除毛边。


第二个,要用刷子或手擦拭表面,绝对不要用破布擦拭。如果使用布来擦拭,布留下的细麻线,就会在下一次做高点显色时造成误导性的标示。


刮研师傅自己会用标准治具与轨道面比对的方式来检查自己的作品,检验的人只要告诉刮研师傅何时可以停止作业就够了,不必为刮研过程费心。(刮研师傅可以对自己的工作质量负责)
 
 电动刮研
 
过去我们都有一套标准,规定每一平方英寸该有几个高点,以及总面积该有多少百分比的接触率;但我们发现检查接触面积几乎是一件不可能的事,而且现在都由刮研师傅来决定每平方英寸应有的点数。总之,刮研师傅一般都会努力达到每平方英寸20~30个点的标准。


现在的刮研过程中,一些整平的作业都使用电动刮研机,它们也是一种手工刮研,但可以排除一些吃力的工作,让刮研作业比较不会那么累。当你在进行最精细的组配作业时,手动刮研产生的感觉仍然是无以取代的。手工刮研主要是比较费腰,刮研老师傅的腰普遍不太好。


相关标签: 铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|西安铸铁刮研平台陕西刮研平板上海铲刮平台南通铲刮平台|

 什么是刮研?

 
刮研是利用刮刀、基准表面、测量工具和显示剂,以手工操作的方式,边研点边测量,边刮研加工,使工件达到工艺上规定的尺寸、几何形状、表面粗糙度和密合性等要求的一项精加工工序。
 
 什么是刮研
 
人工刮研是平面修复加工的方法之一,其目的是为了降低表面的粗糙度值,提高接触精度和几何精度,从而提高机床及平面度整体的配合刚度、润滑性能、机械效益和使用寿命;如果仅用平面磨床和导轨磨床加工是难以达到最佳效果的。人工刮研更是高档机床设备和铸铁平板、精密工量具所必需的加工工艺。
相关标签: 铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|西安铸铁刮研平台陕西刮研平板上海铲刮平台南通铲刮平台|

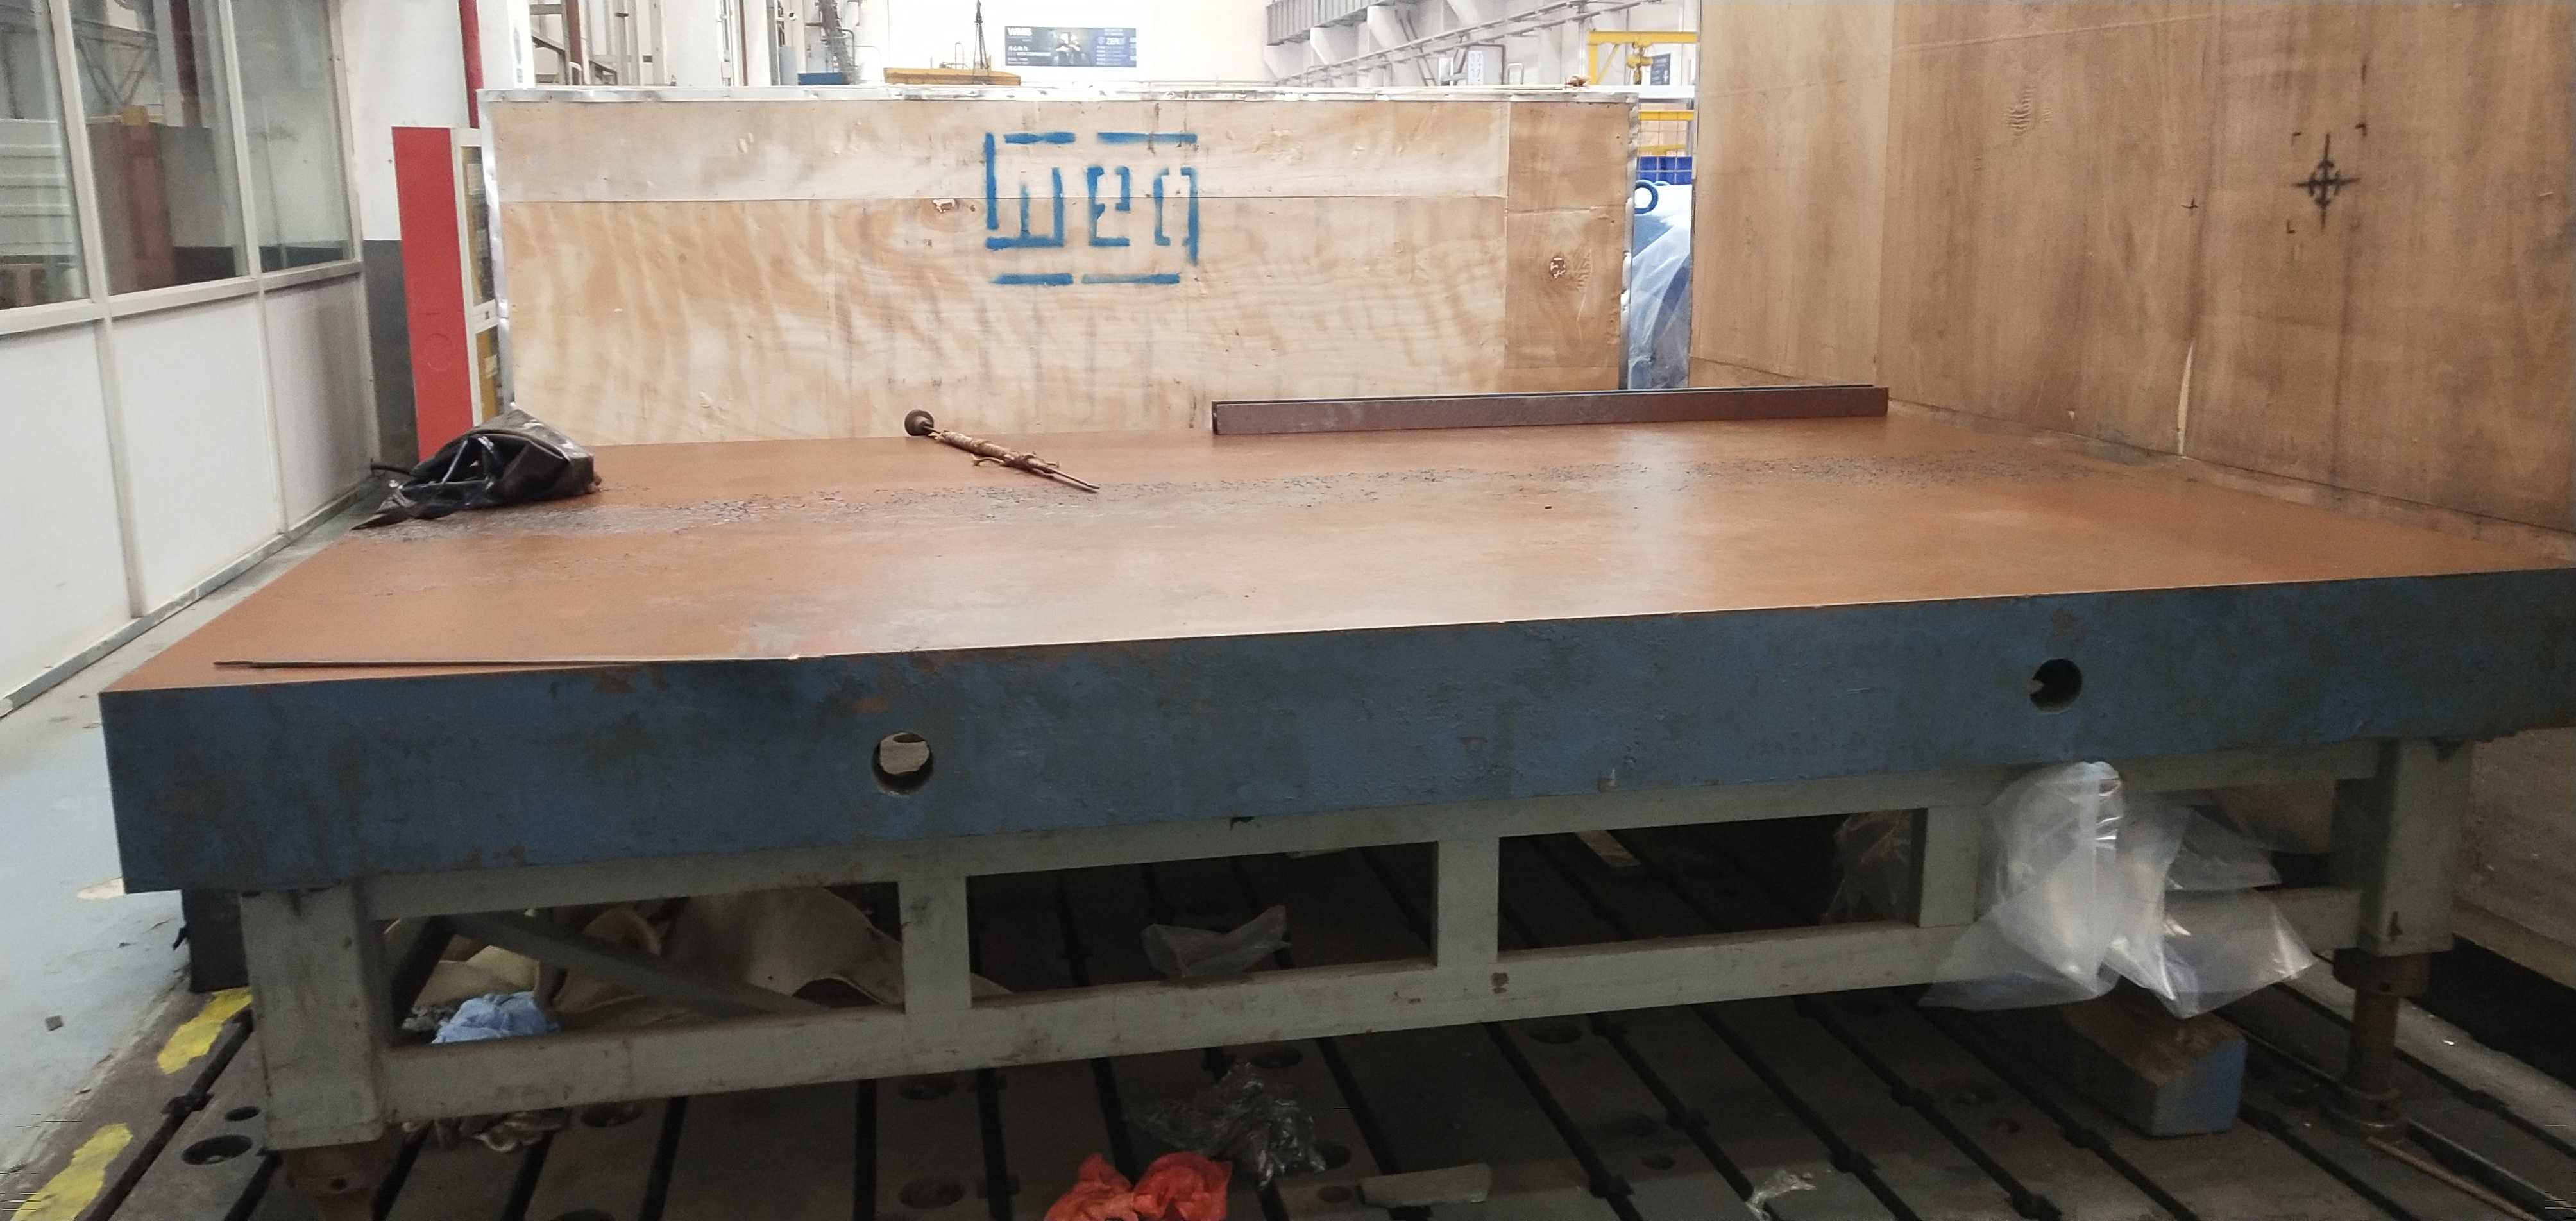
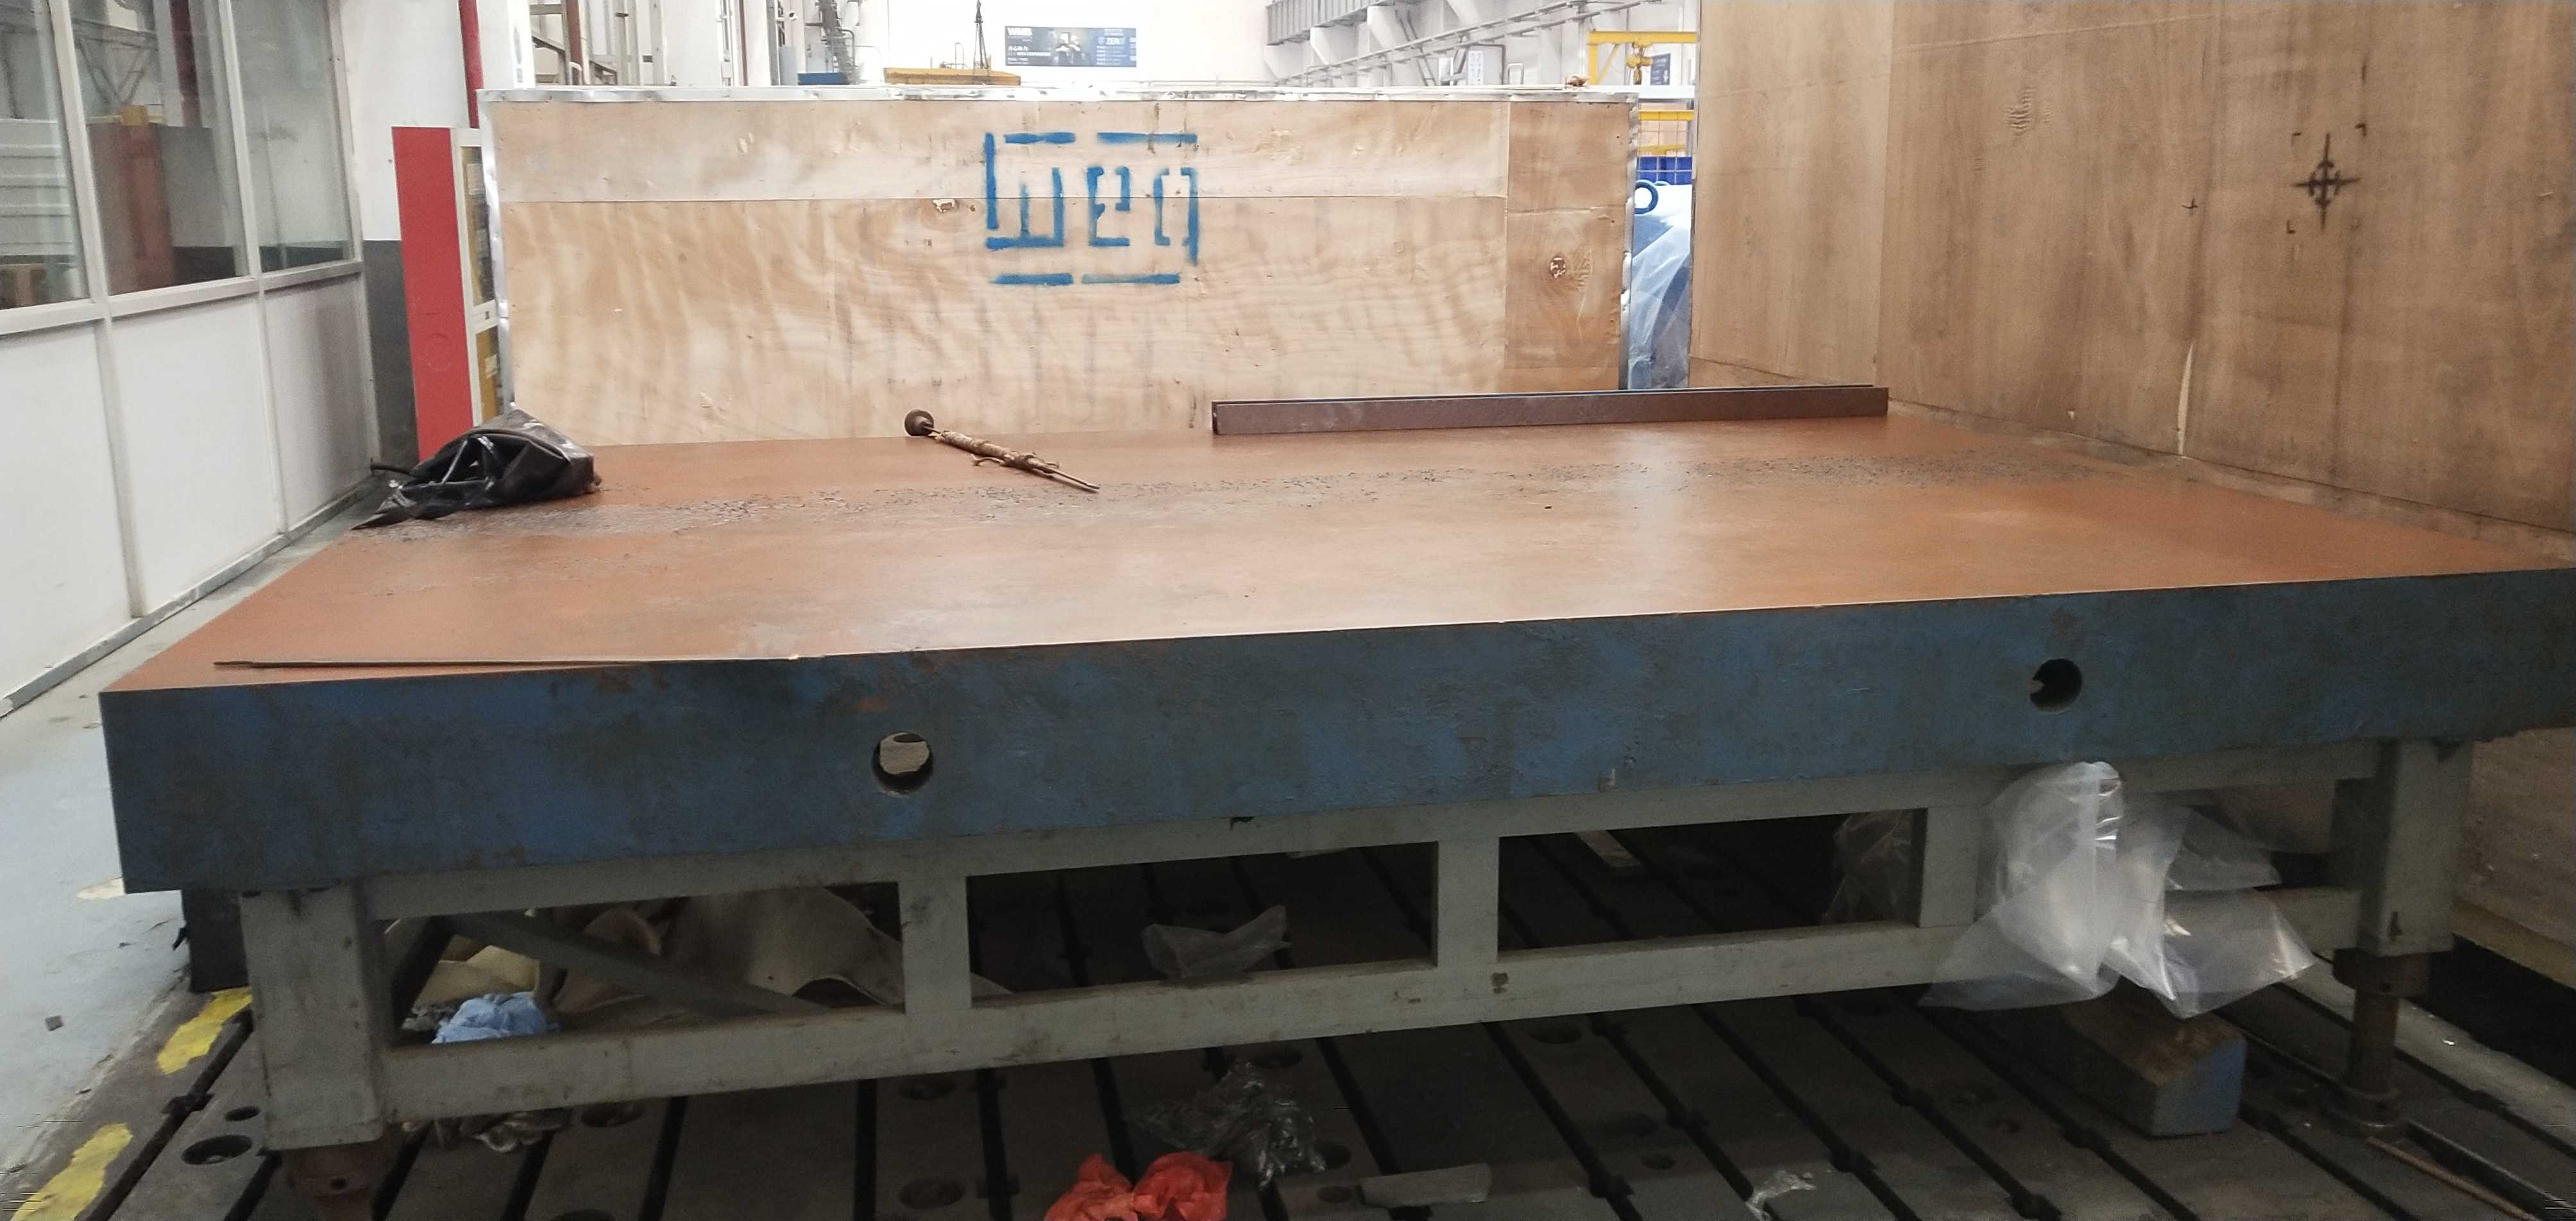
 铸铁平台平板?是一种用于工件、设备检测、划线、装配、焊接等工作的平面基准量具。其总体结构基本上是箱体式和筋板式,工作面有长方形、正方形或圆形,材料为HT200-300高强度铸铁,工作面硬度为HB160—210。XK27系列龙门移动式镗铣床主要技术参数铁焊接平台又称铸铁平板或焊接平板,是机械制造中用于检验、精密测量及划线的基准平面设备,广泛应用于机床校准、零件检测和焊接装配等领域。其材质多采用HT200-300高强度铸铁,经人工退火(600-700℃)与自然时效(2-3年)双重工艺处理,确保结构稳定性和...

用途 分类
 
部分
相关标签: 铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|西安铸铁刮研平台陕西刮研平板上海铲刮平台南通铲刮平台|

 铸铁平台平板‌是一种用于工件、设备检测、划线、装配、焊接等工作的平面基准量具。其总体结构基本上是箱体式和筋板式,工作面有长方形、正方形或圆形,材料为HT200-300高强度铸铁,工作面硬度为HB160—210。

相关标签: 铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|西安铸铁刮研平台陕西刮研平板上海铲刮平台南通铲刮平台|

 铸铁平台平板‌是一种用于工件、设备检测、划线、装配、焊接等工作的平面基准量具。其总体结构基本上是箱体式和筋板式,工作面有长方形、正方形或圆形,材料为HT200-300高强度铸铁,工作面硬度为HB160—210。

相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 铸铁试验平台在生产使用中,由于各种各样的原因,难免会有磨损。如铸铁试验平台工作场所不清洁,不仅影响精度,也会增加铸铁试验平台的磨损;铸铁检验平板的表面硬度偏低时容易磨损;不正确使用铸铁检验平板也会造成磨损,还有就是检测平板工件测力过大会造成铸铁试验平台的变形或较早的磨损等;当然这一系列的都不是主要的原因,造成损失的还是摩擦刮研铸铁试验平台接触点的速度。具体如何,请听小编为


大家娓娓道来。
 
1、铸铁试验平台与接触面积有关:由于固体表面较粗糙,两物体表面总是在个别点上发生接触,因此,实际接触面积比理论接触面积要小得多。而根据物理原理:实际接触面小,即使在负荷很小的情况下,也会产生很大的单位压力。
 
2、铸铁试验平台摩擦力:况且由于表面粗糙度不同,在单位压力作用下,接触面间的磨擦力也不同,终导致的磨损也程度也不同。
 
3、铸铁试验平台产生摩擦的时间:在单位压力作用下,重复磨擦、磨损程度的大小随时间的变化而改变,在铸铁检验平板初期磨损量大,这是由于磨损面不平滑,实际接触面积小,比压大所造成的。对于铸铁检验平板来说,使用中平板刮研接触点始终处于初期磨损阶段,这是造成刮研接触点磨损主要原因之一。
 
4、铸铁试验平台摩擦速度:根据磨擦速度、接触压力磨损可以看出,磨损速度v=0.3~0.5m/s的状态下,磨损量大,这一段称为粘着磨损。检验平板的使用状态下,工件在铸铁检验平板上移动速度也正是在这一阶段上进行工作的,这是造成刮研接触点磨损的另一个重要原因。
 
以上就是对铸铁试验平台造成损伤的重要的几点原因分析,希望用户看后对铸铁检验平板有更好的认识!
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 铸铁平板经过长期使用由于与在其工作面上进行检验、划线、装配工作的工件摩擦、磕碰工作平面会磨损,当磨损达到一定量时引起自身平面度超差从而直接影响到在上面进行的测量检验及划线工作的准确性,这时就需要对磨损、超差的铸铁平板进行刮研维修、铲刮修理,通过刮研、铲刮技术工人到现场进行刮研、铲刮来恢复铸铁平板的平面度精度等级,满足检验检测、划线、装配等工作的使用需要。

相关标签: 车铣复合龙门加工中心|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|天车式桥式龙门加工中心刮研平台厂家|

 铸铁平台平板,按照人工铲刮的方法进行维修,自配桥型平尺刮刀以及电子水平仪,合理收费,上门服务,修好再付款。真实的满足用户的需求,达到用户铸铁平台维修的目的,恢复检测平台精度,欢按GB/T22095-2008标准规定铸铁平板准确度等级分为0级、1级、2级、3级四个精度等级,一般0级、1级、2级做检验平板、检验平台用,3级做划线平板、划线平台用。准确度为0级和1级的铸铁平板工作面沧州金磐精密采用刮研、铲刮方法加工而成,采用分辨率0.001精密电子水平仪检测准确度为2级和3级的铸铁平板的工作面也可以采用机械加工的方法来进行加工。


铸铁平板经过长期使用由于与在其工作面上进行检验、划线、装配工作的工件摩擦、磕碰工作平面会磨损,当磨损达到一定量时引起自身平面度超差从而直接影响到在上面进行的测量检验及划线工作的准确性,这时就需要对磨损、超差的铸铁平板进行刮研维修、铲刮修理,通过刮研、铲刮技术工人到现场进行刮研、铲刮来恢复铸铁平板的平面度精度等级,满足检验检测、划线、装配等工作的使用需要。铸铁平板各级精度

相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 全国各地维修刮研铸铁平台平板,按照人工铲刮的方法进行维修,自配桥型平尺刮刀以

 
及电子水平仪,合理收费,上门服务,修好再给钱。真实的满足用户的需求,达到用户铸铁平台维修的
 
目的,恢复检测平台精度,欢按GB/T22095-2008标准规定铸铁平板准确度等级分为0级、1级、2级、3级
 
四个精度等级,一般0级、1级、2级做检验平板、检验平台用,3级做划线平板、划线平台用。准确度为0
 
级和1级的铸铁平板工作面沧州金磐精密采用刮研、铲刮方法加工而成,采用分辨率0.001精密电子水平
 
仪检测准确度为2级和3级的铸铁平板的工作面也可以采用机械加工的方法来进行加工。
 
铸铁平板经过长期使用由于与在其工作面上进行检验、划线、装配工作的工件摩擦、磕碰工作平面会磨
 
损,当磨损达到一定量时引起自身平面度超差从而直接影响到在上面进行的测量检验及划线工作的准确
 
性,这时就需要对磨损、超差的铸铁平板进行刮研维修、铲刮修理,通过刮研、铲刮技术工人到现场进
 
行刮研、铲刮来恢复铸铁平板的平面度精度等级,满足检验检测、划线、装配等工作的使用需要。铸铁
 
平板各级精度等级计算公式如下:
 
0级铸铁平板平面度允差(微米)=0.003X铸铁平板对角线长度(mm)+2.5;
 
1级铸铁平板平面度允差(微米)=0.006X铸铁平板对角线长度(mm)+5;
 
2级铸铁平板平面度允差(微米)=0.012X铸铁平板对角线长度(mm)+10;
 
3级铸铁平板平面度允差(微米)=0.024X铸铁平板对角线长度(mm)+20。
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

  全国各地维修刮研铸铁平台平板,按照人工铲刮的方法进行维修,自配桥型平尺刮刀以及电子水平仪,合理收费,上门服务,修好再给钱。真实的满足用户的需求,达到用户铸铁平台维修的目的,恢复检测平台精度,欢按GB/T22095-2008标准规定铸铁平板准确度等级分为0级、1级、2级、3级四个精度等级,一般0级、1级、2级做检验平板、检验平台用,3级做划线平板、划线平台用。准确度为0级和1级的铸铁平板工作面泊头市标普精密采用刮研、铲刮方法加工而成,准确度为2级和3级的铸铁平板的工作面也可以采用机械加工的方法来进行加工。

 
铸铁平板经过长期使用由于与在其工作面上进行检验、划线、装配工作的工件摩擦、磕碰工作平面会磨损,当磨损达到一定量时引起自身平面度超差从而直接影响到在上面进行的测量检验及划线工作的准确性,这时就需要对磨损、超差的铸铁平板进行刮研维修、铲刮修理,通过刮研、铲刮技术工人到现场进行刮研、铲刮来恢复铸铁平板的平面度精度等级,满足检验检测、划线、装配等工作的使用需要。铸铁平板各级精度等级计算公式如下:
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 铸铁平板经过长期使用由于与在其工作面上进行检验、划线、装配工作的工件摩擦、磕碰工作平面会磨损,当磨损达到一定量时引起自身平面度超差从而直接影响到在上面进行的测量检验及划线工作的准确性,这时就需要对磨损、超差的铸铁平板进行刮研维修、铲刮修理,通过刮研、铲刮技术工人到现场进行刮研、铲刮来恢复铸铁平板的平面度精度等级,满足检验检测、划线、装配等工作的使用需要。铸铁平板各级精度等级计算公式如下:

 
0级铸铁平板平面度允差(微米)=0.003X铸铁平板对角线长度(mm)+2.5;
 
1级铸铁平板平面度允差(微米)=0.006X铸铁平板对角线长度(mm)+5;
 
2级铸铁平板平面度允差(微米)=0.012X铸铁平板对角线长度(mm)+10;
 
3级铸铁平板平面度允差(微米)=0.024X铸铁平板对角线长度(mm)+20。
 
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 全国各地维修刮研铸铁平台平板,按照人工铲刮的方法进行维修,自配桥型平尺刮刀以及电子水平仪,合理收费,上门服务,修好再给钱。真实的满足用户的需求,达到用户铸铁平台维修的目的,恢复检测平台精度,欢按GB/T22095-2008标准规定铸铁平板准确度等级分为0级、1级、2级、3级四个精度等级,一般0级、1级、2级做检验平板、检验平台用,3级做划线平板、划线平台用。准确度为0级和1级的铸铁平板工作面泊头市标普精密采用刮研、铲刮方法加工而成,准确度为2级和3级的铸铁平板的工作面也可以采用机械加工的方法来进行加工。

 
铸铁平板经过长期使用由于与在其工作面上进行检验、划线、装配工作的工件摩擦、磕碰工作平面会磨损,当磨损达到一定量时引起自身平面度超差从而直接影响到在上面进行的测量检验及划线工作的准确性,这时就需要对磨损、超差的铸铁平板进行刮研维修、铲刮修理,通过刮研、铲刮技术工人到现场进行刮研、铲刮来恢复铸铁平板的平面度精度等级,满足检验检测、划线、装配等工作的使用需要。
相关标签: 铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|上门维修刮研平台厂家|

 铸铁平板经过长期使用由于与在其工作面上进行检验、划线、装配工作的工件摩擦、磕碰工作平面会磨损,当磨损达到一定量时引起自身平面度超差从而直接影响到在上面进行的测量检验及划线工作的准确性,这时就需要对磨损、超差的铸铁平板进行刮研维修、铲刮修理,通过刮研、铲刮技术工人到现场进行刮研、铲刮来恢复铸铁平板的平面度精度等级,满足检验检测、划线、装配等工作的使用需要。

相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|
全国各地维修刮研铸铁平台平板,按照人工铲刮的方法进行维修,自配桥型平尺刮刀以及电子水平仪, 合理收费,上门服务,修好再给钱。真实的满足用户的需求...
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 刮研平板(刮研平台)用途:是检测机器零件平面度,直线度等形位公差的测量基准;可用于零件划

 
线研磨加工,安装设备等用途;是检验机械零件平面、平行度、直线度等形位公差的测量基准。
二、刮研平板(刮研平台)材质:高强度灰口铸铁HT200-250,工作面硬度为HB170-240,铸件经过两次人
 
工退火600℃-700℃或自然时效2-3年,去除内应力,精度稳定,耐研磨性能好。
 
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 铸铁平台也称铸铁平板,是生产制造活动中用于产品生产、零部件加工过程中检验、检测、划线、装配、焊接、铆焊、测量等用途的基准平面器具,广泛应用于建筑建材、冶金矿产、石油化工、水利水电、交通运输、信息产业、机械机电、装备制造、机械加工等行业。根据用途不同,铸铁平板、铸铁平台可分为检验平板、检验平台、检测平板、检测平台、划线平板、划线平台、焊接平板、焊接平台、铆焊平板、铆焊平台、装配平板、装配平台、火工平板、火工平台、振动试验台、基础平板、基础平台、机床工作台、钳工平板、钳工平台等;根据制造工艺不同可分为刮研平板、刮研平台、研磨平板、研磨平台等;根据结构不同,铸铁平板、铸铁平台可分为长方形铸铁平板、长方形铸铁平台、方形铸铁平板、方形铸铁平台、圆形铸铁平板、圆形铸铁平台、箱体式铸铁平板、箱体式铸铁平台、筋板式铸铁平板、筋板式铸铁平台、单围铸铁平板、单围铸铁平台、双围铸铁平板、双围铸铁平台等。

 
按GB/T22095-2008标准规定铸铁平板,铸铁平台精度等级分为0级、1级、2级、3级四个精度等级,一般0级、1级、2级做检验平板、检验平台用,3级做划线平板、划线平台用。等外精度铸铁平板、铸铁平台可做焊接平板、焊接平台、装配平板、装配平台、铆焊平板、铆焊平台、振动试验台使用。准确度为0级和1级的铸铁平板工作面沧州金磐数控机床有限公司采用刮研、铲刮方法加工而成,准确度为2级和3级的铸铁平板的工作面也可以采用机械加工的方法来进行加工。具体铸铁平板,铸铁平台精度等级平面度计算公式如下:
 
0级铸铁平板,铸铁平台平面度允差(微米)=0.003乘以铸铁平板,铸铁平台对角线长度(mm)+2.5;
 
1级铸铁平板,铸铁平台平面度允差(微米)=0.006乘以铸铁平板,铸铁平台对角线长度(mm)+5;
 
2级铸铁平板,铸铁平台平面度允差(微米)=0.012乘以铸铁平板,铸铁平台对角线长度(mm)+10;
 
3级铸铁平板,铸铁平台平面度允差(微米)=0.024乘以铸铁平板,铸铁平台对角线长度(mm)+20。
 
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 铸铁平台也称铸铁平板,是生产制造活动中用于产品生产、零部件加工过程中检验、检测、划线、装配、焊接、铆焊、测量等用途的基准平面器具,广泛应用于建筑建材、冶金矿产、石油化工、水利水电、交通运输、信息产业、机械机电、装备制造、机械加工等行业。根据用途不同,铸铁平板、铸铁平台可分为检验平板、检验平台、检测平板、检测平台、划线平板、划线平台、焊接平板、焊接平台、铆焊平板、铆焊平台、装配平板、装配平台、火工平板、火工平台、振动试验台、基础平板、基础平台、机床工作台、钳工平板、钳工平台等;根据制造工艺不同可分为刮研平板、刮研平台、研磨平板、研磨平台等;根据结构不同,铸铁平板、铸铁平台可分为长方形铸铁平板、长方形铸铁平台、方形铸铁平板、方形铸铁平台、圆形铸铁平板、圆形铸铁平台、箱体式铸铁平板、箱体式铸铁平台、筋板式铸铁平板、筋板式铸铁平台、单围铸铁平板、单围铸铁平台、双围铸铁平板、双围铸铁平台等。

 
按GB/T22095-2008标准规定铸铁平板,铸铁平台精度等级分为0级、1级、2级、3级四个精度等级,一般0级、1级、2级做检验平板、检验平台用,3级做划线平板、划线平台用。等外精度铸铁平板、铸铁平台可做焊接平板、焊接平台、装配平板、装配平台、铆焊平板、铆焊平台、振动试验台使用。准确度为0级和1级的铸铁平板工作面泊头市利诺工量具有限公司采用刮研、铲刮方法加工而成,准确度为2级和3级的铸铁平板的工作面也可以采用机械加工的方法来进行加工。具体铸铁平板,铸铁平台精度等级平面度计算公式如下:
 
0级铸铁平板,铸铁平台平面度允差(微米)=0.003乘以铸铁平板,铸铁平台对角线长度(mm)+2.5;
 
1级铸铁平板,铸铁平台平面度允差(微米)=0.006乘以铸铁平板,铸铁平台对角线长度(mm)+5;
 
2级铸铁平板,铸铁平台平面度允差(微米)=0.012乘以铸铁平板,铸铁平台对角线长度(mm)+10;
 
3级铸铁平板,铸铁平台平面度允差(微米)=0.024乘以铸铁平板,铸铁平台对角线长度(mm)+20。
 
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 铸铁平台精度等级分为0级、1级、2级、3级四个精度等级,一般0级、1级、2级做检验平板、检验平台用,3级做划线平板、划线平台用。等外精度铸铁平板、铸铁平台可做焊接平板、焊接平台、装配平板、装配平台、铆焊平板、铆焊平台、振动试验台使用。准确度为0级和1级的铸铁平板工作面泊头市利诺工量具有限公司采用刮研、铲刮方法加工而成,准确度为2级和3级的铸铁平板的工作面也可以采用机械加工的方法来进行加工。具体铸铁平板,铸铁平台精度等级平面度计算公式如下:

 
0级铸铁平板,铸铁平台平面度允差(微米)=0.003乘以铸铁平板,铸铁平台对角线长度(mm)+2.5;
 
1级铸铁平板,铸铁平台平面度允差(微米)=0.006乘以铸铁平板,铸铁平台对角线长度(mm)+5;
 
2级铸铁平板,铸铁平台平面度允差(微米)=0.012乘以铸铁平板,铸铁平台对角线长度(mm)+10;
 
3级铸铁平板,铸铁平台平面度允差(微米)=0.024乘以铸铁平板,铸铁平台对角线长度(mm)+20。
 
相关标签: 刮研平台厂家|铸铁刮研平台报价|刮研平台你哪里好,河北刮研平台厂家泊头刮研平台报价|上海刮研平台报价|苏州机床刮研报价|

 铸铁平台材质灰铸铁HT200-250,硬度HB170-240,工作面多采用人工铲刮工艺,工作面上可加工V型、T形、U形槽、燕尾槽、圆孔、长孔等。

铸铁平台
 
样式筋板式,制造标准按JB/T7974-1999标准制造,精度按标准计量检定规程JJG117-91执行,根据用途来区分精度为:0级、1级、2级、3级、精刨,规格有100*100-4000*8000(mm) ,异型规格可订做,大于4000X8000(mm)可做拼接。
总26条 首页 上一页 1 2 下一页 尾页 页次:1/2页 20条/页 转到第页
联系台正
咨询热线:0317-8315513

沧州金磐数控机床有限公司

销售电话:0317-8315513

移动商务:13930727985

公司传真:0317-8315513

地址:河北泊头市交河开发区

网址:www.nandeshukong.cn

联系人:樊经理
冀公网安备 13098102001138号